Príručka výrobcu a dodávateľa dielov práčok pre OEM kupujúcich
Ako identifikovať spoľahlivého výrobcu dielov do práčky
Spoľahlivý výrobca dielov do práčok sa zvyčajne dajú identifikovať počas prvej fázy hodnotenia dodávateľa skontrolovaním troch konkrétnych bodov: zdokumentovaná vlastná obrábacia a nástrojová spôsobilosť, overiteľné údaje o cykle testovania základných komponentov, ako sú prevodovky a synchronizátory, a sledovateľná história výroby pomocou programov zariadení OEM. Keď sa tieto tri body potvrdia, zostávajúca hodnotiaca práca sa stane skôr záležitosťou zosúladenia kapacity, času prípravy a štandardov dokumentácie so špecifickým programom kupujúceho, než testovaním, či je dodávateľ vôbec schopný. Tento prístup s priamou odpoveďou je užitočný pre obstarávacie tímy, ktoré potrebujú rýchlo vybrať dodávateľa dielov práčok bez obetovania náležitej starostlivosti.
Kupujúci, ktorí skúmajú výrobcu dielov do práčok, zvyčajne spadajú do troch skupín: programy OEM spotrebičov, ktoré potrebujú vlastné diely práčok zostavené podľa vlastných výkresov, distribútori na trhu s náhradnými dielmi, ktorí potrebujú štandardizované náhradné zásoby, a nezávislé opravárenské siete, ktoré potrebujú konzistentnú kvalitu na úrovni jednotlivých komponentov. Každá skupina hodnotí dodávateľské kritériá odlišne, ale všetky tri závisia od rovnakých základných výrobných disciplín. Zostavy prevodovky a synchronizátora sú stredobodom tohto hodnotenia, pretože priamo riadia postupnosť cyklu prania, plákania a odstreďovania a porucha v niektorom z komponentov má tendenciu zastaviť celý stroj a nie zhoršiť jedinú funkciu.
Z kvantitatívneho hľadiska je „spoľahlivý“ jednoduchšie definovať, ako sa na prvý pohľad zdá. Výrobná linka, ktorá môže ukázať návratnosť šarží sa držala pod jedným percentom v rámci viacerých zásielok, záznamy o nástrojoch zahŕňajúce viac ako jednu generáciu produktu a vysledovateľnosť materiálu až po surovú zásobu sú dôkazom prevádzkovej konzistentnosti a nie výsledkom jednorazovej kontroly. Certifikáty a kvalitné slogany sa vyrábajú jednoducho; Procesná dokumentácia, ktorá spája konkrétnu hotovú súčiastku späť s jej priebehom obrábania a záznamom o skúške, sa vyrába oveľa ťažšie, a preto tímy zdrojov stále častejšie požadujú túto úroveň podrobností predtým, ako budú kandidátskeho dodávateľa dielov práčok považovať za kvalifikovaného.
Komponenty základnej práčky by mal rozumieť každý tím dodávateľov
Pred porovnávaním dodávateľov pomáha mať spoločný slovník komponentov, ktoré tvoria pohon a riadiaci systém práčky. Výrobca dielov do práčok zriedkavo vyrába iba jeden diel samostatne; väčšina základných komponentov interaguje mechanicky alebo elektricky s aspoň jednou susednou časťou, takže slabosť v jednej oblasti sa často prejavuje ako porucha niekde inde v zostave. Nižšie uvedená tabuľka sumarizuje komponenty, ktoré najčastejšie získavajú OEM kupujúci a kupujúci na trhu s náhradnými dielmi, spolu s primárnym hľadiskom na získavanie každého z nich.
Bežné komponenty práčok a ich primárny výber
Komponent
Primárna funkcia
Typická konštrukcia
Zváženie kľúčových zdrojov
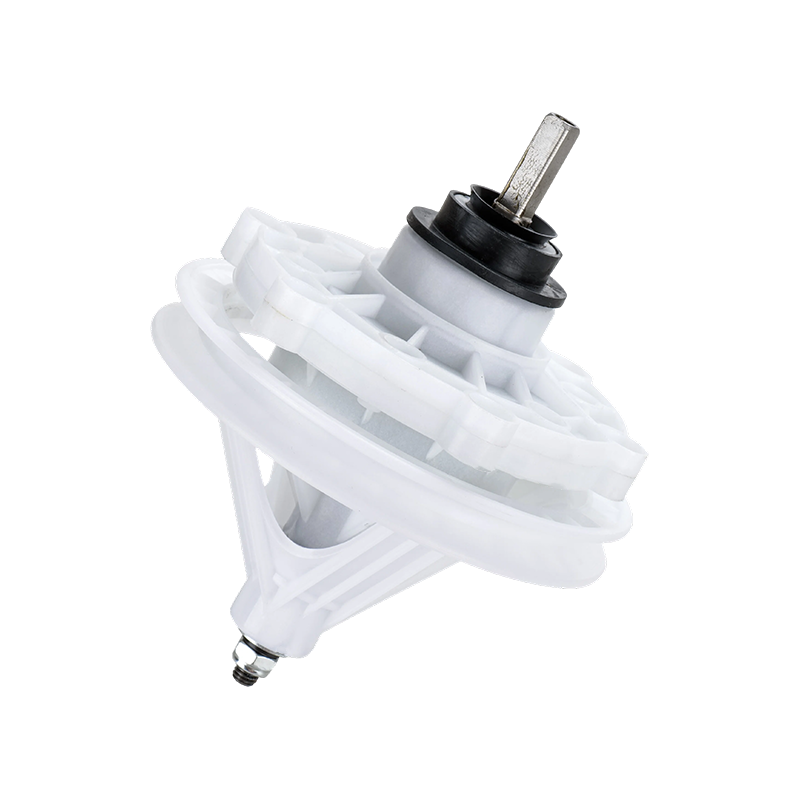
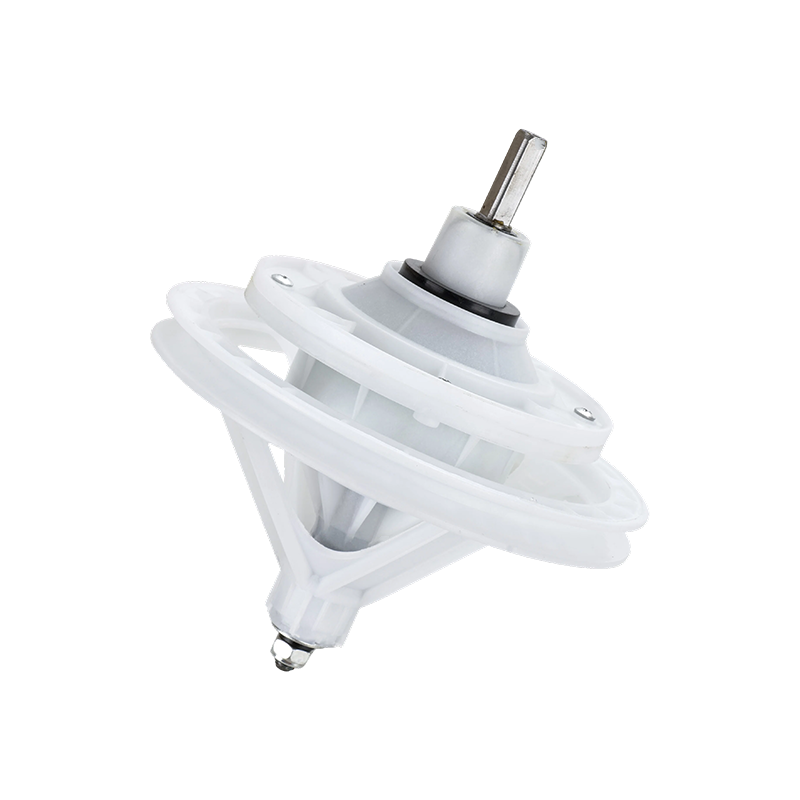
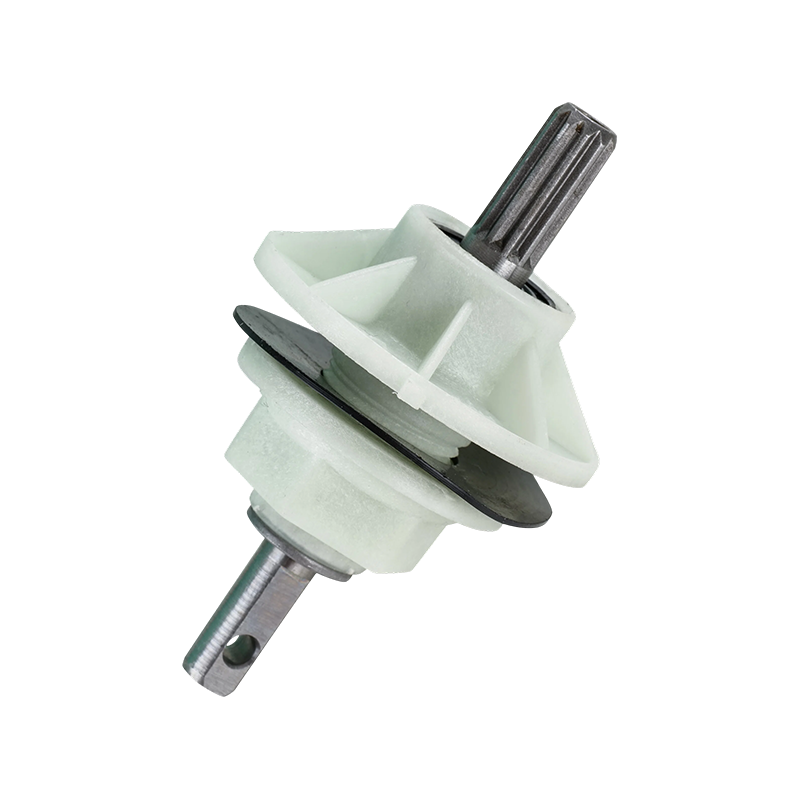
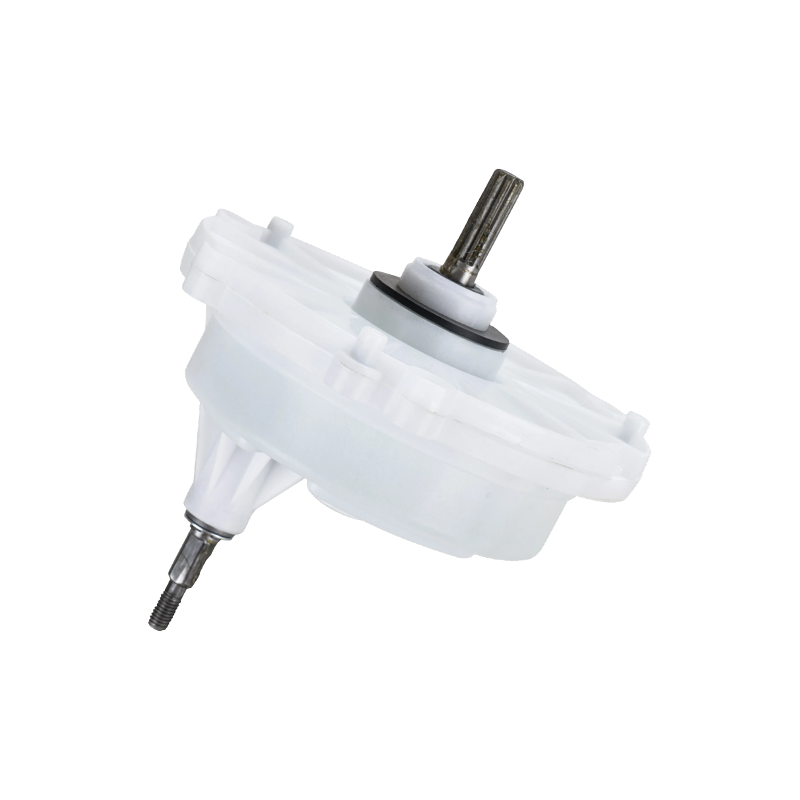
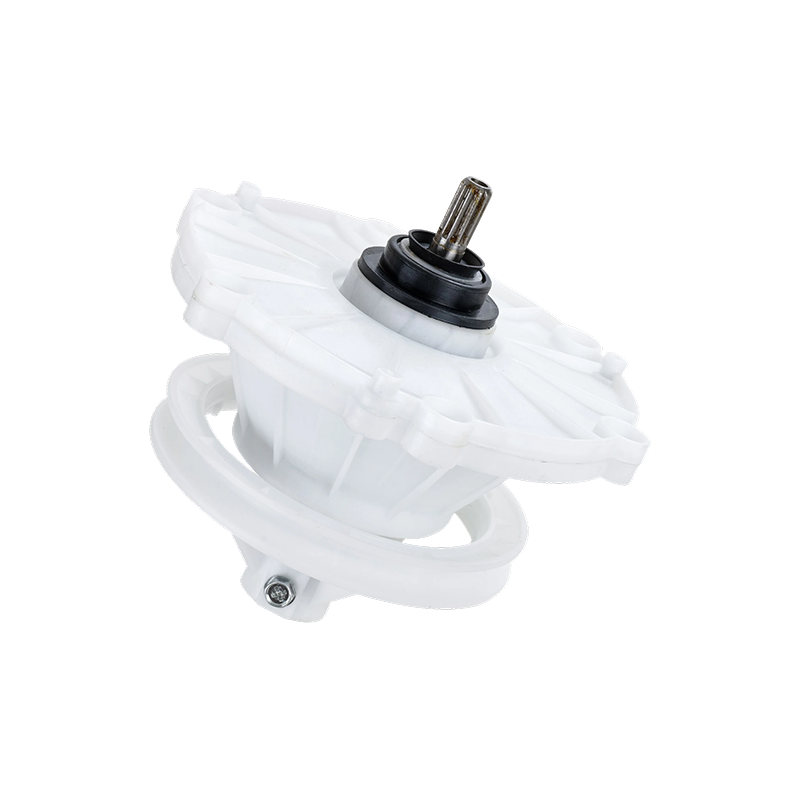
Zostava prevodovky a spojky
Prenáša krútiaci moment motora a prepína medzi režimom prania a odstreďovania
Skonštruovaný plastový kryt s oceľovým prevodom
Odolnosť proti opotrebovaniu zubov ozubeného kolesa pri opakovanom cyklovaní zaťaženia
Mechanizmus synchronizátora / časovača
Koordinuje postupnosť medzi fázami prania a odstreďovania
Presne tvarovaná vačka a sada elektrických kontaktov
Dielektrická stabilita a odolnosť kontaktu
Ložisko a tesnenie bubna
Podporuje rotáciu bubna a zabraňuje úniku vody
Utesnené guľôčkové ložisko s gumovým alebo PTFE tesnením
Odolnosť voči vniknutiu vlhkosti počas dlhých pracovných cyklov
Zámok dverí / blokovací spínač
Zabraňuje otvoreniu dverí, keď je bubon aktívny
Tepelný alebo elektromagnetický pohon s mikrospínačom
Životnosť akčného cyklu a bezpečné správanie
Vypúšťacie čerpadlo
Odstraňuje vodu z prania a oplachovania medzi fázami cyklu
Obežné čerpadlo s utesneným krytom motora
Tolerancia nečistôt a miera opotrebovania obežného kolesa
Riadiaca doska (PCB)
Riadi logiku cyklu a signalizáciu komponentov
Viacvrstvová doska plošných spojov s obvodmi relé a senzorov
Tepelná tolerancia a kompatibilita firmvéru
Z týchto komponentov sa vo všeobecnosti najviac pozornosti venuje párovaniu prevodovky a synchronizátora, pretože ide o mechanicko-elektrický hybrid: musí tolerovať fyzickú záťaž ako mechanická časť a zároveň spoľahlivo spínať stavy ako elektrický komponent. Dodávateľ dielov do práčok, ktorý dokáže vyrobiť obe polovice tejto zostavy v rámci jedného systému kvality, namiesto toho, aby kombinoval opracovanú prevodovku z jedného zdroja so synchronizátorom z iného, má tendenciu ponúkať konzistentnejšie prispôsobenie a funkčnosť v rámci výrobných šarží.
Prečo kvalita prevodovky a synchronizátora určuje životnosť práčky
Údaje o poruchách v teréne zhromaždené v sieťach opráv a údržby práčok konzistentne ukazujú, že zostava prevodovky a synchronizátora predstavuje najväčší podiel nahlásených porúch, pred vypúšťacím čerpadlom, zámkom dverí, ložiskom motora a riadiacou doskou. Nižšie uvedená tabuľka predstavuje názornú distribúciu podielu zlyhaní podľa kategórie komponentov na základe typických vzorov správ v teréne, ktoré používajú výrobcovia a servisné siete na uprednostňovanie investícií do kvality.
Vzor zobrazený v tomto dokumente nie je prekvapujúci, keď vezmeme do úvahy mechanickú úlohu prevodovky a synchronizátora. Pri každom umývacom cykle je prevodovka vystavená opakovanému obráteniu krútiaceho momentu, keď stroj prepína medzi miešaním a odstreďovaním, a elektrické kontakty synchronizátora sa tisíckrát otvoria a zatvoria počas normálnej životnosti, takže oba komponenty akumulujú mechanickú a elektrickú únavu rýchlejšie ako diely, ktoré fungujú v stabilnejších podmienkach. Spoločný podiel zlyhania 34 percent pre túto jedinú kategóriu montáže znamená, že investícia do kvality, ktorá sa tu sústreďuje, vedie k neúmernému zníženiu celkových servisných požiadaviek v porovnaní s rovnomerným rozložením rovnakých investícií na všetky komponenty. To je tiež dôvod, prečo mnoho obstarávacích tímov žiada od výrobcu dielov práčok konkrétne záznamy o testoch prevodovky a synchronizátora, namiesto toho, aby sa spoliehali na jeden celkový certifikát kvality pre celý zoznam komponentov. V praxi dodávateľ, ktorý dokáže zdokumentovať výsledky testov cyklu na úrovni jednotlivých ozubených kolies a kontaktných bodov, signalizuje, že tejto kategórii porúch sa už venovala cielená technická pozornosť, a nie všeobecná kontrola procesu. Rozpoznanie tejto koncentrácie rizika je jedným z praktickejších krokov, ktoré môže kupujúci podniknúť na začiatku procesu obstarávania, pretože nasmeruje hĺbkovú analýzu na časti, ktoré sú najdôležitejšie pre dlhodobú spoľahlivosť.
Kontroly výrobného procesu, ktoré znižujú chyby dielov práčok
Výrobca dielov práčok, ktorý vykonáva kontrolu v každej fáze výroby, a nie len pri konečnom balení, dokáže zachytiť oveľa väčší podiel chýb skôr, ako sa dostanú k zákazníkovi. Čiarový graf nižšie zobrazuje reprezentatívnu kumulatívnu chybovosť, keď materiál a podzostavy prechádzajú cez šesť typických kontrolných bodov, od vstupnej suroviny až po finálne balenie.
Tento klesajúci trend ilustruje základný, ale často prehliadaný princíp výroby komponentov: detekcia defektu je oveľa efektívnejšia a oveľa menej nákladná, keď k nemu dôjde blízko bodu, v ktorom sa defekt objavil. Vstupná kontrola materiálu, ktorá odfiltruje šaržu ocele alebo živice, ktorá nespĺňa špecifikácie, bráni tomu, aby sa tento materiál niekedy dostal k obrábaniu, zatiaľ čo rovnaká chyba zachytená až pri konečnej kontrole kvality znamená, že na chybnom vstupe už bola postavená celá podzostava. Prudký pokles medzi vstupnou fázou materiálu a fázou obrábania v tabuľke odráža skutočnosť, že rozmerové a materiálové chyby sa zvyčajne dajú najľahšie zachytiť včas, zatiaľ čo menšie poklesy neskôr v procese odrážajú jemnejšie problémy, ako je montáž podzostavy alebo elektrický kontaktný odpor, ktoré sa stanú viditeľnými až po spojení komponentov. Konečná chybovosť pod pol percenta Po šiestich kontrolných fázach je reálny cieľ pre výrobcu dielov práčok, ktorý považuje každú fázu za nezávislý kontrolný bod, a nie spoliehať sa na jednu kontrolu na konci linky. Dodávateľovi dielov práčok, ktorý pracuje s viacerými OEM programami naraz, tento postupný prístup tiež uľahčuje izoláciu toho, ktorý krok procesu spôsobil problém, keď šarža vykazuje neočakávané odchýlky, pretože každá fáza sa už sleduje samostatne.
OEM verzus aftermarketový nákup dielov práčok: Pohľad vedľa seba
OEM programy a popredajné zdroje kladú rôzne požiadavky na výrobcu dielov práčok a ani jeden z týchto prístupov nie je všeobecne preferovaný; správna voľba závisí od plánu produktu kupujúceho, objemu objednávky a tolerancie dodacej lehoty. Radarová tabuľka nižšie porovnáva šesť dimenzií zdrojov naprieč oboma modelmi pomocou päťbodovej stupnice, kde väčšia plocha na danej osi označuje väčší stupeň tejto charakteristiky, nie nevyhnutne lepší alebo horší výsledok.
Vizuálna medzera medzi týmito dvoma tvarmi sama osebe rozpráva celkom úplný príbeh o získavaní zdrojov. Programy OEM dosahujú vyššie skóre na úrovni prispôsobenia, hĺbke certifikácie, investíciách do nástrojov a minimálnom objeme objednávok, čo odzrkadľuje skutočnosť, že program dielov pre práčky na zákazku zvyčajne vyžaduje špeciálne nástroje, dlhší proces kvalifikácie a väčší počiatočný záväzok pred odoslaním prvej hromadnej sériovej výroby. Na rozdiel od toho získavanie popredajných zdrojov oveľa vyššie skóre pri štandardizácii špecifikácií, pretože kupujúci na popredajnom trhu vo všeobecnosti potrebujú diely, ktoré sa zhodujú so zavedeným tvarovým faktorom naprieč mnohými modelmi strojov, a nie jeden vlastný dizajn. Dodacia lehota nového dielu sa tiež výrazne líši medzi týmito dvoma modelmi, pretože dodacia lehota programu OEM je riadená nástrojmi a validáciou, zatiaľ čo dodacia lehota na trhu s náhradnými dielmi je ovplyvnená najmä plánovaním výroby oproti už kvalifikovanému dizajnu. Ani jeden profil nie je vo svojej podstate celkovo náročnejší ; kupujúci, ktorý uvádza na trh novú platformu spotrebičov, sa prirodzene prikloní k profilu OEM, zatiaľ čo distribútor, ktorý dopĺňa servisné diely pre stroje, ktoré sú už v teréne, zistí, že profil na trhu s náhradnými dielmi bude viac zodpovedať jeho skutočným potrebám. Pochopenie tohto kompromisu vopred pomáha kupujúcemu stanoviť realistické očakávania s dodávateľom dielov práčok pred začatím rokovaní o zmluve, namiesto toho, aby v priebehu kvalifikačného procesu objavil nesúlad.
Postupy testovania kvality komponentov práčok
Testovacie pokrytie sa líši podľa typu komponentu, pretože každá časť zlyhá iným spôsobom, a preto si vyžaduje inú metódu overovania. Vodorovný stĺpcový graf nižšie zobrazuje reprezentatívnu mieru pokrytia testov aplikovanou dobre riadenou výrobnou linkou na šesť bežne dodávaných komponentov práčok.
Úplné pokrytie testovania záťažového cyklu prevodovky a testovania dielektrika synchronizátora odráža prioritu kladenú na tieto dva komponenty, čo je v súlade s ich nadmerným podielom zlyhaní v teréne, o ktorých sme hovorili vyššie v tomto článku. Testovanie blokovania zámkov dverí tiež prebieha v plnom rozsahu, pretože tento komponent má priamu bezpečnostnú funkciu a blokovanie, ktoré nedokáže udržať dvere zatvorené počas prevádzky, sa považuje skôr za kritickú poruchu než ako malú. Testovanie vypúšťacieho čerpadla, ložísk motora a riadiacej dosky prebieha s mierne nižšími, ale stále podstatnými mierami pokrytia, čo je normálna a primeraná alokácia testovacích zdrojov na základe relatívneho dopadu zlyhania každého komponentu a praktických nákladov na testovanie každej jednotlivej jednotky pre každý možný režim poruchy. Výrobca dielov práčok, ktorý zverejňuje takéto miery pokrytia, a nie plošné tvrdenie o úplnom testovaní všetkých dielov, vo všeobecnosti poskytuje presnejší a užitočnejší obraz o svojom skutočnom systéme kvality. Miera krytia 85 percent alebo viac Všetkých šesť tu uvedených kategórií predstavuje testovací program, ktorý by väčšina kupujúcich OEM a aftermarketových kupujúcich považovala za primeraný pre prebiehajúce dodávky, hoci kupujúci s aplikáciami s nezvyčajne vysokým pracovným cyklom môžu odôvodnene požadovať dodatočné testovanie špecifických komponentov relevantných pre ich prípad použitia.
Kľúčové hodnotiace kritériá pre dodávateľa dielov práčok
Keď kupujúci zúži užší zoznam kandidátov, štruktúrovaný kontrolný zoznam pomôže udržať porovnanie medzi dodávateľmi konzistentné, namiesto toho, aby sa spoliehal na dojmy z jedinej vzorky alebo jednej konverzácie. Nasledujúce poradie hodnotiacich krokov odzrkadľuje praktickú postupnosť, ktorú mnohé obstarávacie tímy používajú pri kvalifikácii nového výrobcu dielov práčok pre OEM alebo aftermarket program.
Vyžiadajte si zdokumentované výsledky testov cyklov zostavy prevodovky a synchronizátora vrátane počtu testovaných cyklov a prípadných pozorovaných bodov zlyhania.
Požiadajte o certifikáciu materiálu a záznamy o sledovateľnosti, ktoré spájajú hotový diel späť s jeho šaržou surovín.
Skontrolujte kontrolné body dodávateľa naprieč výrobnou linkou, nielen jej konečný krok kontroly kvality.
Potvrďte vlastné nástroje, pretože dodávatelia, ktorí vlastnia svoje vlastné nástroje, vo všeobecnosti ponúkajú väčšiu kontrolu nad rozmerovou konzistenciou a rýchlejšiu odozvu na zmeny dizajnu.
Vyhodnoťte postupy dokumentácie pre technické zmeny, aby sa každá budúca revízia špecifikácií dala správne sledovať a overiť.
Objednajte si a nezávisle otestujte malú vzorkovú dávku predtým, ako sa zapojíte do plnej výrobnej série, bez ohľadu na to, ako silné vyzerajú nahlásené údaje dodávateľa.
Dodržiavanie tohto poradia je dôležité, pretože každý krok závisí od informácií zhromaždených v predchádzajúcom. Údaje z cyklických testov stanovujú, či základné komponenty spĺňajú základný prah spoľahlivosti, vysledovateľnosť materiálu potvrdzuje, že tento výkon nebol výsledkom nezvyčajne dobrej vzorky a kontrola kontrolným bodom kontroly potvrdzuje, že rovnaký štandard sa uplatňuje v rámci prebiehajúcej výroby a nie iba počas auditu dodávateľa. Nezávislé testovanie vzoriek zostáva posledným a najdôležitejším krokom, pretože overuje vlastné nároky dodávateľa pomocou vlastných testovacích metód a akceptačných kritérií kupujúceho, a nie spoliehať sa výlučne na údaje poskytnuté dodávateľom.
Referenčné hodnoty testovania cyklu: Ako dlho by mali komponenty práčky vydržať
Očakávania životnosti cyklu sa podstatne líšia v závislosti od toho, či je komponent vyrobený v súlade so štandardnými komerčnými toleranciami alebo s užšími, presne obrobenými toleranciami. Skupinová stĺpcová tabuľka nižšie porovnáva priemernú životnosť testovacieho cyklu, meranú v tisíckach umývacích cyklov, pre zostavy prevodovky, synchronizátora a vypúšťacieho čerpadla zostavené pre každú úroveň tolerancie.
Medzera medzi dvoma stĺpcami v každej kategórii ukazuje, prečo má kontrola tolerancie priamy a merateľný vplyv na životnosť komponentov a nie je čisto kozmetickým výrobným rozdielom. Presne opracované prevodovky v tomto benchmarku dosahujú zhruba 95 000 cyklov pred definovanou prahovou hodnotou zlyhania v porovnaní s približne 60 000 cyklami pre jednotky so štandardnou toleranciou, čo je rozdiel dostatočne veľký na to, aby bol dôležitý pre kupujúcich, od ktorých sa očakáva, že konečný produkt bude slúžiť dlhé roky bežného domáceho alebo komerčného používania. Kategórie synchronizátorov a vypúšťacích čerpadiel vykazujú podobný vzor, hoci absolútny počet cyklov sa líši, pretože každý komponent sa opotrebováva iným mechanizmom, únavou elektrického kontaktu synchronizátora a obežného kolesa a opotrebovaním tesnenia vypúšťacieho čerpadla. Tieto údaje sú užitočné skôr ako plánovacie kritérium než ako záruka pre akúkoľvek konkrétnu šaržu, pretože skutočné výsledky závisia od kvality vody, veľkosti náplne a frekvencie používania v teréne. Napriek tomu výrobca dielov práčok, ktorý dokáže uviesť výsledky cyklových testov na tejto úrovni špecifickosti, rozdelené podľa triedy tolerancie a typu komponentu, poskytuje kupujúcim oveľa použiteľnejší základ na porovnanie, než by poskytovalo jediné všeobecné tvrdenie o trvanlivosti.
Práca s výrobcom dielov práčok pre vlastné a OEM programy
Program dielov práčky na zákazku zvyčajne prechádza predvídateľnou sekvenciou: výmena technických výkresov, vývoj nástrojov, testovanie overenia vzorky, pilotná výrobná séria a nakoniec hromadná výroba, keď pilotná séria prejde kritériami prijatia. Dodacia lehota v každej fáze závisí od zložitosti komponentov, pričom prevodovka a synchronizačné nástroje vo všeobecnosti vyžadujú dlhší čas na vývoj ako jednoduchšie lisované alebo lisované diely kvôli prísnejším rozmerovým toleranciám. Kupujúci, ktorí plánujú túto postupnosť od začiatku, namiesto toho, aby považovali vývoj nástrojov za formalitu, majú tendenciu vyhnúť sa sklzom v pláne, ktoré často vyplývajú z podcenenia času overenia.
Cixi Gaite Electric Co., Ltd. bola založená v roku 2002 a nachádza sa v Ningbo, Zhejiang, Čína. Ako výrobca dielov pre práčky v Číne a dodávateľ dielov pre práčky na zákazku sa spoločnosť špecializuje na výskum, vývoj a výrobu kľúčových komponentov práčok vrátane prevodoviek a synchronizátorov, ktoré slúžia výrobcom OEM aj zákazníkom na trhu s náhradnými dielmi. Táto kombinácia vlastných skúseností s návrhom komponentov a výrobou naprieč kanálmi OEM aj popredajnými kanálmi odráža rovnaké hodnotiace kritériá, o ktorých sme hovorili vyššie v tomto článku: zdokumentované testovanie, sledovateľná výroba a história výroby, ktorá zahŕňa viac než len jeden vzťah so zákazníkom.
Okrem počiatočnej kvalifikačnej fázy závisí pokračujúci vzťah OEM od konzistentnej komunikácie, keď sa objem objednávok mení alebo ako sa v priebehu času reviduje špecifikácia produktu kupujúceho. Dodávateľ dielov práčok, ktorý vedie jasnú dokumentáciu o technických zmenách, záznamy o testoch medzi jednotlivými šaržami a sledovanie defektov, značne uľahčuje vlastnému tímu kvality kupujúceho riadenie vzťahu bez toho, aby musel opakovať kvalifikačnú prácu od nuly zakaždým, keď sa požaduje menšia úprava špecifikácie. Tento druh dokumentačnej disciplíny je často tým, čo oddeľuje dodávateľský vzťah, ktorý sa plynule rozširuje na viacero generácií produktov, od vzťahu, ktorý si vyžaduje opätovné prerokovanie a opätovné testovanie pri každej novej objednávke.
Často kladené otázky o výrobe a dodávke dielov práčok
Q1: Aký je rozdiel medzi výrobcom dielov práčky a dodávateľom dielov práčky?
Výrobca dielov do práčok zvyčajne vyrába komponenty interne pomocou vlastného nástrojového a obrábacieho zariadenia, pričom výraz dodávateľ môže opísať aj podnikanie, ktoré agreguje diely z niekoľkých výrobných liniek na dokončenie širšieho sortimentu produktov. Mnohé podniky v tomto priestore fungujú ako obe, vyrábajú si základné komponenty, ako sú prevodovky a synchronizátory, vo vlastnej réžii, pričom získavajú doplnkové diely, aby zákazníkom OEM a zákazníkom na trhu s náhradnými dielmi ponúkli kompletnejší katalóg.
Q2: Ktoré komponenty práčok najčastejšie objednávajú OEM a kupujúci na trhu s náhradnými dielmi?
Zostavy prevodoviek a synchronizátorov, vypúšťacie čerpadlá, zámky dverí, ložiská motora a ovládacie dosky sú komponenty, ktoré sa najčastejšie objednávajú, najmä preto, že počas bežnej prevádzky stroja zažívajú najväčšie mechanické alebo elektrické cykly. Frekvencia preobjednávania pre tieto kategórie je užitočným ukazovateľom pre kupujúcich, ktorí sa rozhodujú, ktoré komponenty si zaslúžia najväčšiu pozornosť pri získavaní zdrojov.
Q3: Ako sa zvyčajne overuje kvalita prevodovky a synchronizátora práčky?
Overovanie zvyčajne kombinuje testovanie cyklickou záťažou na simuláciu rokov mechanického opotrebovania, testovanie dielektrika a kontaktného odporu pre elektrickú funkciu synchronizátora, kontrolu rozmerov podľa technických výkresov a periodické deštruktívne testovanie jednotiek vzoriek odoberaných z bežných výrobných sérií. Tieto metódy spoločne potvrdzujú mechanickú trvanlivosť aj elektrickú spoľahlivosť pred schválením šarže na odoslanie.
Q4: Čo by mal kupujúci požadovať pred zadaním prvej objednávky OEM u výrobcu dielov práčky?
Kupujúci by si mali vyžiadať správy o cykle testovania a materiálové certifikáty pre príslušné komponenty, malú vzorku šarže na nezávislé interné testovanie, dokumentáciu toku výrobného procesu a historické údaje o chybovosti v rámci jednotlivých fáz inšpekcie. Tieto informácie umožňujú vlastnému tímu kvality kupujúceho potvrdiť tvrdenia dodávateľa, namiesto toho, aby sa spoliehal iba na výkon sám nahlásený dodávateľom.
Otázka 5: Ako funguje prispôsobenie pri získavaní nových dielov práčky pre konkrétny model spotrebiča?
Prispôsobenie vo všeobecnosti začína výmenou technických výkresov, po ktorej nasleduje vzorka nástrojov a kolo validačného testovania na potvrdenie vhodnosti a funkcie, potom pilotná výrobná dávka pred začatím úplnej sériovej výroby. Čas potrebný na tento proces sa líši v závislosti od zložitosti komponentov a nástroje pre prevodovku alebo synchronizáciu zvyčajne vyžadujú viac času na vývoj ako jednoduchšie mechanické časti.
Otázka 6: Akú trvalú podporu by mal dodávateľ dielov práčky poskytnúť po odoslaní prvej objednávky?
Pokračujúca podpora by mala zahŕňať dokumentáciu o konzistencii medzi jednotlivými dávkami, štruktúrované sledovanie chýb a hlásenie, jasný proces riadenia technických zmien a pohotovú komunikáciu, keď je potrebné upraviť objemy objednávok alebo špecifikácie. Tieto postupy pomáhajú udržiavať kvalitu a predvídateľnosť počas celej životnosti dodávateľského vzťahu OEM alebo popredajného trhu. $


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 208 Miaoshan Road, Shiyan Village, Henghe Town, Cixi City, Ningbo City, Zhejiang Province, Čína