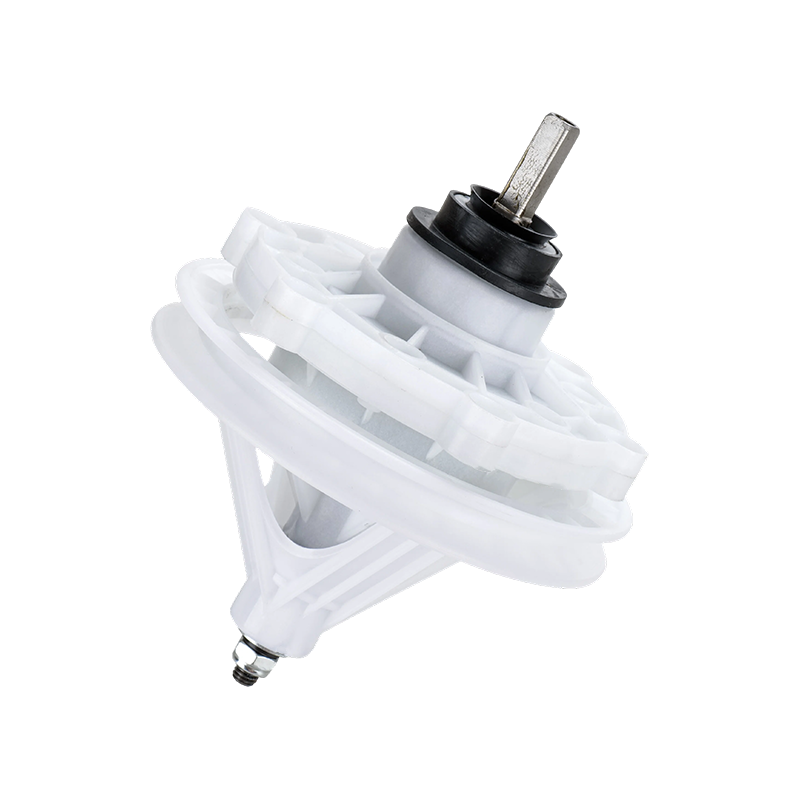
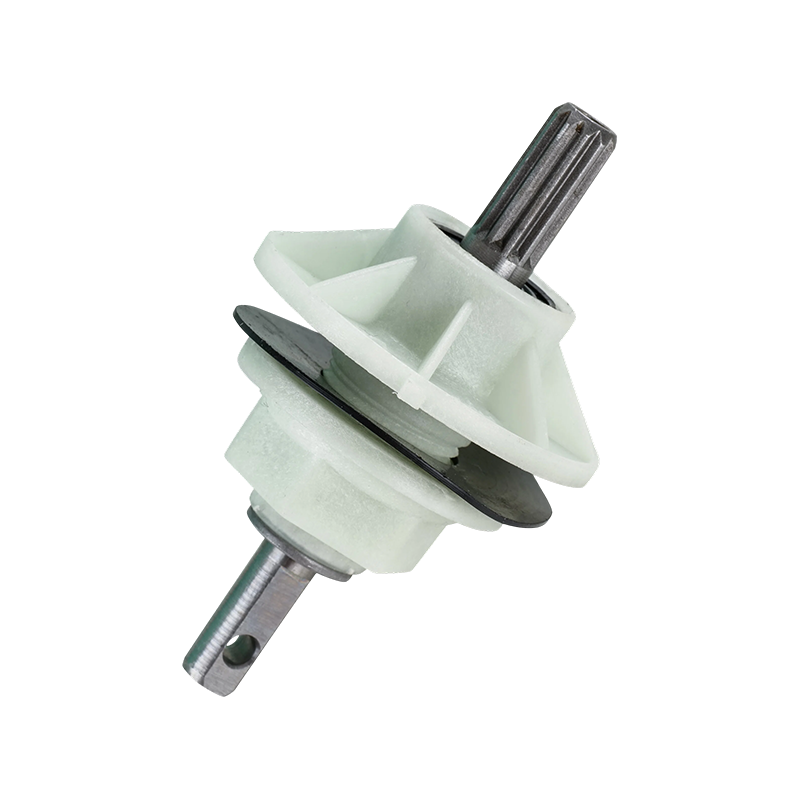
Výrobca a dodávateľ prevodoviek práčok pre B2B kupujúcich
Výrobca prevodovky práčky: Priama odpoveď pre B2B kupujúcich
Ak čítate iba jeden odsek tejto príručky, prečítajte si tento. Spoľahlivý výrobca prevodovky práčky nie je vybraný na základe lesklej brožúry alebo nízkej cenovej ponuky na jednom vzorovom diele. Vyberá sa na základe troch vecí, ktoré si môžete skutočne overiť: zdokumentovaná tolerancia zubov a kontrola tepelného spracovania, údaje o zachovaní krútiaceho momentu v desiatkach tisícov simulovaných pracovných cyklov a história výroby, ktorá ukazuje, že továreň dokáže udržať rovnakú kvalitu stabilnú v celej dávke po dávke, nielen na vzorke, ktorá vám bude zaslaná ako prvá. Všetko ostatné, vrátane kvality dokončenia, balenia a dodacej lehoty, je dôležité, ale záleží na tom až po overení týchto troch bodov.
Túto príručku sme napísali zo strany kupujúceho, pretože získanie komponentu mechanického hnacieho ústrojenstva je obchodným rozhodnutím so skutočnými následnými následkami. Podpriemerná prevodovka práčky ticho nezlyhá. Zlyhá u zákazníka, vygeneruje servisné volanie a nakoniec sa vráti na váš stôl ako reklamácia záruky alebo reklamácia distribútora. Či už ste inžinier OEM, ktorý hodnotí nové dodávateľ prevodovky práčky pre redizajn platformy alebo pre distribútora dielov, ktorý buduje stabilný dodávateľský reťazec na trhu s náhradnými dielmi, je cieľom tohto článku poskytnúť vám konkrétne technické a prevádzkové otázky, ktoré stojí za to položiť, spolu s typmi údajov, ktoré by vám mal bez váhania poskytnúť seriózny výrobca.
Čo skutočne skontrolujú skúsení kupujúci pred zadaním prvej objednávky
Každý tím obstarávania si v priebehu času vypracuje svoj vlastný kontrolný zoznam, ktorý je zvyčajne formovaný minulou chybou pri získavaní zdrojov. Nižšie je uvedená verzia, ktorú najčastejšie počujeme od OEM inžinierov a kupujúcich na trhu s náhradnými dielmi počas úvodného rozhovoru, spolu s tým, prečo má každá položka skutočnú váhu.
Presná dokumentácia o tolerancii zubov: nejde o všeobecné tvrdenie o "presnej výrobe", ale o skutočné tolerančné pásma merané v mikrónoch pre profil ozubeného kolesa a rozstup.
Špecifikácia tepelného spracovania: aký proces sa používa, aký rozsah tvrdosti povrchu je cieľový a či sa overuje podľa šarže alebo výrobnej zmeny.
Správy o skúške pracovného cyklu: údaje o zachovaní krútiaceho momentu výrazne presahujú počet krátkych demonštračných cyklov.
Konzistencia medzi jednotlivými dávkami: dôkaz, že časť objednaná v prvom mesiaci sa zhoduje s časťou objednanou v mesiaci 12 v rámci rovnakého rozsahu tolerancie.
Škálovateľná výrobná kapacita: potvrdenie, že továreň môže zvýšiť produkciu spolu s objemom vašich objednávok, namiesto toho, aby sa stala prekážkou.
Reakcia na zmenu inžinierstva: ako rýchlo dokáže výrobca prispôsobiť hriadeľ, držiak alebo spojku, keď sa vaša platforma vyvinie.
Kupujúci, ktorí prechádzajú tento zoznam položku po položke, namiesto toho, aby prijali jedno všeobecné uistenie, majú tendenciu skončiť s menším počtom prekvapení po osemnástich mesiacoch vzťahu. Dodávateľ môže byť v niektorých z týchto oblastí skutočne silný a v iných slabý, preto sa počas hodnotenia oplatí hodnotiť každého zvlášť, namiesto toho, aby ste celý kontrolný zoznam považovali za úspešný alebo neúspešný.
Výber materiálu a tepelné spracovanie: Časť procesu, ktorú kupujúci len zriedka vidia
Väčšina konverzácií o zdrojoch sa zameriava na konečné rozmery a menovité hodnoty krútiaceho momentu, ale štádium materiálu a tepelného spracovania pred týmito číslami je miesto, kde sa v skutočnosti rozhoduje o dlhodobej trvanlivosti. Jadrá ozubených kolies pre prevodovku práčok sa zvyčajne vyrábajú z legovanej ocele vybranej pre jej schopnosť zaujať tvrdený povrch a zároveň si zachovať tvrdšie jadro odolnejšie voči nárazom. Potom sa na zuby ozubeného kolesa aplikuje nauhličovanie alebo indukčné kalenie, čím sa zvyšuje povrchová tvrdosť, aby odolal opakovanému záberovému kontaktu, ku ktorému dochádza vždy, keď prevodovka prepne medzi praním a rotáciou odstreďovania, zatiaľ čo jadro zostáva dostatočne húževnaté, aby absorbovalo náhle výkyvy zaťaženia bez praskania.
Dôvod, prečo je to pre B2B kupujúceho dôležitý, je jednoduchý: dve prevodovky môžu na rozmerovom výkrese vyzerať identicky a napriek tomu sa v teréne správať veľmi odlišne, ak jedna z nich má nekonzistentnú hĺbku skrine alebo nerovnomerný profil tvrdosti na čele prevodovky. Výrobca, ktorý zaobchádza s tepelným spracovaním ako s kontrolovanou, monitorovanou fázou, a nie s generickým outsourcovaným krokom, je oveľa pravdepodobnejšie, že dodá prevodovky, ktoré si udržia svoju toleranciu a krútiaci moment počas celej životnosti zariadenia. Keď robíte audit potenciálneho dodávateľa, stojí za to sa opýtať nielen to, akú metódu tepelného spracovania používajú, ale aj to, ako overujú tvrdosť po spracovaní a ako často sa toto overovanie uskutočňuje vzhľadom na objem výroby.
Odkiaľ vlastne pochádzajú poruchy prevodovky
Pred hodnotením procesných kontrol výrobcu je dobré vedieť, pred čím presne tieto kontroly chránia. Údaje o návratnosti z prevádzky zozbierané v rámci servisných sietí spotrebičov ukazujú pomerne konzistentný vzorec toho, prečo prevodovky nakoniec zlyhajú, a tento vzorec by mal priamo formovať otázky, ktoré prinášate do auditu dodávateľov.
Opotrebenie zubov ozubených kolies predstavuje takmer tretinu hlásených porúch , a to je presne dôvod, prečo si vyššie položené otázky týkajúce sa materiálu a tepelného spracovania zaslúžia viac pozornosti, než sa im zvyčajne dostane na prvom stretnutí dodávateľov. Degradácia ložísk je druhou najväčšou kategóriou a často ide skôr o procesný problém ako o problém s komponentmi, ktorý súvisí s tým, ako presne je opracované sedlo ložiska a ako dôsledne sa nanáša mazivo počas montáže. Únava spojkového mechanizmu odráža opakované zapínanie a vypínanie, ku ktorým dochádza pri každom prechode stroja medzi praním a odstreďovaním, takže platformy s častým prepínaním režimov by mali túto kategóriu zaťažovať viac. Poškodenie tesnenia a maziva sa zvykne objaviť neskôr počas životnosti spotrebiča, takže je dôležitejšie pre dlhodobú záruku ako pre skoré poruchy. Chyba pri inštalácii alebo montáži je najmenšou kategóriou a najviac sa jej dá predchádzať a výrobca so štandardizovanými, zdokumentovanými montážnymi postupmi by vám mal byť schopný presne ukázať, ako toto číslo udržiava na nízkej úrovni.
Prispôsobenie konštrukcie prevodovky platforme vášho spotrebiča
Nie každá platforma práčky by mala používať rovnakú prevodovú štruktúru a považovať prevodovky za vzájomne zameniteľné naprieč dizajnmi je bežnou chybou pri získavaní zdrojov. Nižšie uvedená tabuľka uvádza tri štruktúry, medzi ktorými si väčšina B2B kupujúcich nakoniec vyberá, spolu s typom platformy, z ktorých každá zvyčajne najlepšie vyhovuje.
Rýchla referencia na prispôsobenie konštrukcie prevodovky požiadavkám platformy zariadenia.
Typ prevodovky
Štrukturálny princíp
Typický rozsah krútiaceho momentu
Charakteristika hluku
Najlepšie pre
Prevodovka poháňaná remeňom
Motor poháňa vstup prevodovky cez systém remeňa a remenice
Stredná
Mierne
Zavedené plošiny s horným zaťažením
Prevodovka s priamym pohonom
Hriadeľ motora sa pripája priamo na vstup prevodovky
Stredná to High
Nižšia
Novšie platformy uprednostňujú tichú prevádzku
Planetárna redukcia prevodu
Viacnásobné planétové kolesá rozdeľujú zaťaženie okolo centrálneho centrálneho kolesa
Vysoká
Nízka až stredná
Vysokovýkonné alebo komerčné linky
Ak je vaša platforma ťažká alebo komerčná, stojí za to sa priamo opýtať, či je perspektívna dodávateľ prevodovky práčky má skúsenosti so skutočnou planétovou redukciou, namiesto toho, aby predpokladal, že štandardná konštrukcia poháňaná remeňom vydrží aj pri trvalom zaťažení vyšším krútiacim momentom. Schopný výrobca by mal byť schopný vysvetliť, prečo daná konštrukcia vyhovuje vašim požiadavkám na krútiaci moment a hlučnosť na základe skutočného pracovného profilu vašej platformy, nielen vám dať katalógové číslo.
Udržanie krútiaceho momentu v skutočných prevádzkových cykloch
Požiadajte výrobcu o údaje o zachovaní krútiaceho momentu počas simulovaných pracovných cyklov a dozviete sa veľa o tom, ako vážne pristupujú k dlhodobému testovaniu spoľahlivosti. Tabuľka nižšie ukazuje druh krivky, ktorú by mala správne testovaná prevodovka vytvoriť počas 100 000 simulovaných cyklov umývania a odstreďovania.
Tu najviac záleží na tvare krivky, nielen na výslednej postave. Postupný, stabilný pokles, ako je tento, naznačuje, že prevodovka sa opotrebováva skôr predvídateľne, než aby skrývala slabé miesto, ktoré by mohlo náhle zlyhať, keď je spotrebič v domácnosti zákazníka. Pri 20 000 cykloch si testovaná jednotka zachová 98 percent svojho menovitého krútiaceho momentu a dokonca aj po 100 000 cykloch si stále drží 89 percent pôvodného krútiaceho momentu , čo vám dáva primeraný základ pre stanovenie záručných očakávaní u vašich vlastných následných zákazníkov. Pokles o niečo strmší medzi 60 000 a 100 000 cyklami, čo je normálny model opotrebovania a niečo, čo by mal poctivý výrobca radšej vysvetliť, než zamlčať. Ak dodávateľ môže poskytnúť údaje len do 20 000 alebo 30 000 cyklov, je spravodlivé sa pýtať prečo, keďže tento rozsah výrazne zaostáva za roky skutočného používania v domácnosti, ktoré spotrebič skutočne uvidí. Vyžiadanie si týchto údajov pred potvrdením objednávky zostáva jedným z najjednoduchších spôsobov, ako neskôr znížiť vlastnú záruku.
Môžu skutočne zvládnuť objem vašej objednávky
Silné inžinierstvo znamená málo, ak výrobca nedokáže dodať objem, ktorý vaša firma vyžaduje. Pochopenie toho, ako je ročná produkcia závodu rozdelená medzi kategórie prevodoviek, vám povie, či majú skutočnú hĺbku výroby alebo len dostatočnú kapacitu na malé série vzoriek.
Tento stĺpcový graf odráža ročnú produkciu v tisícoch jednotiek v štyroch kategóriách prevodoviek. Štandardné horné zaťaženie vedie pri 420 000 jednotiek ročne , rozumný indikátor továrne postavenej na trvalom, veľkoobjemovom OEM výstupe, a nie na občasných dávkových sériách. Vysokovýkonné kompaktné modely s horným plnením a s predným plnením majú tiež zmysluplne vysoké objemy, čo ukazuje, že továreň udržiava skutočnú kapacitu nástrojov a montáže pre viac ako jeden produktový rad, čo je dôležité, ak váš vlastný produktový mix zahŕňa viacero formátov zariadení. Komerčná séria vykazuje menší ročný objem v súlade s tým, ako sa komerčné podložky vyrábajú v oveľa menšom počte jednotiek, pričom si zvyčajne vyžadujú zložitejšiu štruktúru planétových prevodov, o ktorej sme hovorili vyššie. Ako kupujúcemu vám tento druh rozpisu umožňuje kontrolovať slovné tvrdenia dodávateľa oproti skutočnej histórii výroby a je úplne rozumné požiadať o porovnateľné údaje pred zadaním objednávky zmysluplnej veľkosti.
Balenie, označovanie a sledovateľnosť medzinárodných objednávok
Po urovnaní mechanického hodnotenia majú logistické detaily tendenciu určiť, ako hladko prebieha skutočná objednávka. Pre kupujúceho OEM to zvyčajne znamená potvrdenie, že obal chráni povrchy ozubených kolies pred koróziou počas námornej prepravy, pretože vystavenie vlhkosti počas niekoľkých týždňov počas prepravy môže ovplyvniť nechránený povrch prevodovky dlho predtým, než sa dostane na montážnu linku. Antikorózny náter alebo balenie s inhibítorom korózie výparmi je rozumným štandardom, ak sa spýtate, či vaša zásielka strávi dlhší čas na mori.
Pre distribútora na trhu s náhradnými dielmi má presnosť označovania väčšiu váhu ako ochrana nákladu, pretože technici v teréne musia rýchlo a správne priradiť diel ku konkrétnemu modelu spotrebiča. Kódy šarží alebo šarží vytlačené na jednotlivých jednotkách prevodovky, nielen na vonkajšom kartóne, výrazne uľahčujú vysledovanie konkrétnej jednotky späť k jej výrobnej šarži, ak sa neskôr objaví otázka kvality. A výrobca prevodovky práčky ktorý zachováva sledovateľnosť na úrovni šarží, a nie iba záznamy na úrovni kartónov, vám dáva zmysluplne silnejšiu pozíciu, ak niekedy potrebujete prešetriť zhluk sťažností v teréne viazaných na konkrétnu výrobnú sériu.
Šesťbodový rámec na porovnávanie výrobcov
Špecifické hárky zriedka rozprávajú celý príbeh. Mnoho obstarávacích tímov OEM používa pri porovnávaní užšieho výberu výrobcov prístup interného bodovania v šiestich dimenziách, pretože si vynucuje štruktúrované porovnanie vedľa seba namiesto spoliehania sa na všeobecný dojem z jedného hovoru o predaji. Radarová tabuľka nižšie porovnáva základnú líniu štandardnej výrobnej praxe s pokročilejším výrobným štandardom, pričom každá z nich má skóre od 1 do 10.
Všimnite si, kde je v skutočnosti najširšia medzera medzi týmito dvoma profilmi: flexibilita prispôsobenia a konzistentnosť kvality, nie hrubý krútiaci moment alebo odolnosť. To je užitočný pohľad, pretože to znamená, že väčšina výrobcov môže dosiahnuť prijateľné čísla o základnej mechanickej výkonnosti, zatiaľ čo skutočným rozdielom je to, či sa dokážu prispôsobiť vašej konkrétnej platforme a udržať si stabilné poradie kvality za objednávkou. Spoľahlivosť dodacích lehôt tiež ukazuje jasnú medzeru, ktorá zvyčajne súvisí s tým, či továreň beží s plánovanou kapacitou vyrovnávacej pamäte alebo neustále reaguje na objednávku, ktorá bola doručená ako posledná. Regulácia hluku je v strede, pretože závisí od presnosti záberu ozubených kolies a konštrukcie krytu, ktoré spolupracujú a nie na jednej oprave. Ak hľadáte platformu s predným zaťažením citlivou na hluk, zavážte tento rozmer vo svojom vlastnom porovnaní viac; ak staviate komerčnú alebo vysokovýkonnú linku, krútiaci moment a životnosť si pravdepodobne zaslúžia väčšiu váhu.
Výrobca za touto príručkou
Cixi Gaite Electric Co., Ltd. bola založená v roku 2002 a nachádza sa v Ningbo, Zhejiang, Čína. Ako výrobca dielov pre práčky v Číne a dodávateľ dielov pre vlastné práčky sa spoločnosť špecializuje na výskum a vývoj a výrobu kľúčových komponentov práčok vrátane prevodoviek a synchronizátorov, ktoré slúžia výrobcom OEM aj zákazníkom na trhu s náhradnými dielmi.
Z nejakého dôvodu sme vybudovali naše podnikanie na úzkom zameraní. A výrobca prevodovky práčky ktorá sústreďuje inžinierske zdroje na komponenty súvisiace s prenosom, namiesto toho, aby ich rozširovala do všetkých kategórií dielov zariadenia, má lepšiu pozíciu na to, aby investovala hlboko do presnosti nástrojov, kontroly tepelného spracovania a testovania pracovného cyklu načrtnutého v tejto príručke. Podpora zákazníkov OEM aj aftermarketu pod jednou strechou si tiež vyžaduje, aby naše výrobné nastavenie zostalo dostatočne flexibilné pre menšie, rôznorodé objednávky výmeny a zároveň zachovalo procesnú disciplínu potrebnú na integráciu veľkoobjemovej platformy, čo je rovnováha, ktorú väčšina B2B kupujúcich, s ktorými pracujeme, nám hovorí, že skutočne hľadajú dlhodobého dodávateľa.
Ako sa zvyčajne vyvíja proces získavania zdrojov OEM
Preskúmanie dizajnu a vzorkovanie prototypov
Vzťah OEM vo všeobecnosti začína zdieľaním technických špecifikácií vašej platformy, existujúcich výkresov alebo referenčnej vzorky. Odtiaľ vzorkovacia fáza prototypu umožňuje obom stranám potvrdiť rozmery hriadeľa, montážnu geometriu a požiadavky na krútiaci moment pred vykonaním akejkoľvek investície do nástrojov. Tento krok existuje, pretože aj malé rozmerové odchýlky môžu spôsobiť problémy s kompatibilitou montážnej linky v rámci celej výrobnej série a zachytenie tohto nesúladu vo fáze prototypu je oveľa menej rušivé ako jeho odhalenie, keď už vaša linka beží na plný výkon.
Validačné testovanie a nábeh výroby
Keď prototyp prejde vašou internou kontrolou, zvyčajne nasleduje spoločné overovacie testovanie, ktoré zahŕňa výstup krútiaceho momentu, simuláciu pracovného cyklu a meranie hluku za podmienok, ktoré zodpovedajú vášmu skutočnému prípadu použitia zariadenia. Až po tejto fáze overenia sa objem výroby zvýši, zvyčajne vo fázovaných množstvách, ktoré umožňujú obom stranám potvrdiť konzistentnosť predtým, ako sa zaviažu k úplnej ročnej prognóze. Tento postupný prístup vás chráni pred objavením problému s mierkou až po zadaní veľkej nákupnej objednávky.
Prebiehajúce riadenie technických zmien
Platformy spotrebičov sa vyvíjajú a špecifikácia prevodovky, ktorá fungovala pre váš pôvodný návrh, môže byť potrebné upraviť o rok alebo dva neskôr. Reagujúci výrobca by mal mať definovaný proces pre požiadavky na technické zmeny, vrátane revidovaného vzorkovania a validácie, namiesto toho, aby považoval zmenu dizajnu za prerušenie existujúcej dohody. Pýtať sa, ako potenciálny dodávateľ v minulosti riešil technické zmeny pre iných klientov, je spravodlivá a užitočná otázka počas vášho hodnotenia.
Čo by distribútori na trhu s náhradnými dielmi mali uprednostniť inak
Popredajné zdroje vyzerajú výrazne odlišne od integrácie OEM a stojí za to s ním zaobchádzať ako s vlastným hodnotiacim kanálom, a nie priamo uplatňovať kritériá OEM. Presnosť montáže v porovnaní so strojmi, ktoré sú už v teréne, je dôležitejšia ako spoločný vývoj platformy, pretože vaši zákazníci namiesto uvedenia nového produktu nahrádzajú chybný diel v existujúcom zariadení. Jasné informácie o kompatibilite modelov na obale znižujú návratnosť a zmätok technikov, najmä ak viaceré varianty prevodoviek vyzerajú vizuálne podobne, ale nie sú zameniteľné.
Pretože objednávky na trh s náhradnými dielmi často zahŕňajú menšie veľkosti sérií v rámci širšej škály modelov prevodoviek, schopnosť dodávateľa riadiť flexibilné zmeny nástrojov bez obetovania rozmerovej konzistencie sa stáva obzvlášť dôležitou. Tiež stojí za to potvrdiť, ako dlho si výrobca uchováva historické záznamy o výrobe a nástroje, pretože staršie modely spotrebičov môžu vyžadovať dizajn prevodovky, ktorý nie je súčasťou aktívnej výroby OEM už niekoľko rokov. Distribútor, ktorý sa spolieha na dodávateľa pre podporu starších dielov, by mal potvrdiť, že tento archív existuje, skôr než okolo neho vytvorí dlhodobý katalóg.
Bežné požiadavky na prispôsobenie, ktoré dostávame od B2B klientov
Požiadavky na prispôsobenie majú tendenciu zoskupovať sa okolo rozpoznateľného súboru potrieb a znalosť tohto zoznamu vopred môže urýchliť konverzáciu o vlastnej špecifikácii s výrobcom.
Nastavenie priemeru hriadeľa a dĺžky aby zodpovedali konkrétnej konštrukcii spojky bubna alebo uchytenia motora.
Pomer výstupných otáčok sa mení aby sa zmestil cieľový rozsah otáčok odstreďovania pre konkrétnu úroveň spotrebiča.
Nastavenie napätia pružiny spojky na jemné doladenie načasovania zapojenia medzi režimami prania a odstreďovania.
Zmeny materiálu bývania medzi vystuženým plastom a kovovou zliatinou v závislosti od zaťaženia a priorít hluku.
Nový dizajn montážneho držiaka aby sa zmestili do revidovaného usporiadania podvozku bez toho, aby boli potrebné zmeny na iných miestach hnacieho ústrojenstva.
Farebné kódovanie alebo označenie pomôcť distribútorom a technikom vizuálne rozlíšiť medzi podobnými variantmi prevodoviek.
Žiadna z týchto požiadaviek nie je pre skúseného výrobcu nezvyčajná, ale rýchlosť a presnosť, s akou sú spracované, sa medzi dodávateľmi značne líšia. Pri vašom hodnotení sa oplatí požiadať o nedávny príklad podobného projektu prispôsobenia, než sa len pýtať, či je prispôsobenie možné vo všeobecnosti.
Návod na údržbu, ktorý stojí za to zdieľať so svojimi zákazníkmi
Dokonca aj dobre postavená prevodovka funguje lepšie a vydrží dlhšie, ak sa pri montáži a každodennom používaní dodrží niekoľko základných podmienok. Tieto body sa oplatí odovzdať vašim zákazníkom, distribútorom alebo servisným technikom, pretože znižujú počet sťažností na mieste, ktoré nemajú nič spoločné s kvalitou dizajnu prevodovky.
Vyhnite sa sústavnému preťaženiu bubna nad odporúčanú nosnosť, pretože nadmerné zaťaženie zvyšuje potrebu krútiaceho momentu na prevodovke počas každého cyklu odstreďovania.
Uistite sa, že spotrebič stojí na rovnom a stabilnom povrchu, pretože nerovný podklad zvyšuje namáhanie vibrácií, ktoré sa prenáša priamo cez skriňu prevodovky.
Povzbuďte včasnú pozornosť k nezvyčajným zvukom brúsenia alebo klepania, pretože opotrebenie v počiatočnom štádiu je oveľa jednoduchšie vyriešiť ako úplne zadretý komponent.
Odtokové hadice a čerpadlá udržujte čisté, pretože obmedzené vypúšťanie núti prevodovku a spojku pracovať pri abnormálnom zaťažení počas fázy odstreďovania.
Odporúčajte množstvá pracieho prostriedku zodpovedajúce veľkosti náplne, pretože nadmerná pena môže ovplyvniť vyváženie bubna a zvýšiť mechanické namáhanie počas prechodu medzi režimami.
Navrhnite pravidelnú vizuálnu kontrolu okolo skrine prevodovky, či neobsahuje známky netesnosti, čo často poskytuje včasné varovanie predtým, ako sa porucha tesnenia stane väčším problémom.
Nič z toho nevylučuje bežné mechanické opotrebenie, ale znižuje predčasné poruchy, ktoré nesúvisia s kvalitou konštrukcie jadra prevodovky, čo v priebehu času prospieva vašim vzťahom so zákazníkmi aj vašej vlastnej záruke.
Často kladené otázky od B2B kupujúcich
Q1: Ako začneme proces získavania s výrobcom prevodovky práčky?
Odpoveď 1: Väčšina vzťahov sa začína zdieľaním vašich technických špecifikácií alebo existujúcej vzorky, po ktorej nasleduje kontrola návrhu a fáza vzorkovania prototypu, ktorá potvrdí prispôsobenie, požiadavky na krútiaci moment a akékoľvek potreby prispôsobenia pred tým, ako sa zaviaže objem výroby.
Q2: Akú dokumentáciu by sme mali očakávať pri každej objednávke?
Odpoveď 2: Primeraná dokumentácia zahŕňa materiálové certifikáty, záznamy o rozmerových kontrolách a správy o pracovnom cykle alebo krútiacom momente viazané na konkrétnu šaržu, ktorú dostanete, čo vám umožňuje sledovať, ak sa neskôr objaví otázka kvality.
Otázka 3: Môžu byť prevodovky prispôsobené pre platformu, ktorá je stále vo vývoji?
Odpoveď 3: Áno, vlastné rozmery hriadeľa, montážne konfigurácie, menovité hodnoty krútiaceho momentu a návrhy spojok sa bežne vyvíjajú spolu s návrhom platformy OEM, zvyčajne prostredníctvom prototypu a overovacieho cyklu pred začatím sériovej výroby.
Q4: Ako sa udržiava konzistentnosť kvality vo veľkých výrobných sériách?
Odpoveď 4: Konzistentnosť sa udržiava prostredníctvom kontrol rozmerov počas procesu v každej fáze výroby, a nie spoliehania sa výlučne na konečnú kontrolu v kombinácii so štandardizovanými montážnymi postupmi, ktoré znižujú rozdiely medzi šaržami vyrobenými s odstupom niekoľkých mesiacov.
Otázka 5: Čo by sme mali robiť, ak potrebujeme diely pre starší model zariadenia, ktorý sa už nevyrába?
Odpoveď 5: Závisí to od toho, či sa zachovali historické záznamy o výrobe a nástroje pre konkrétny dizajn prevodovky, takže stojí za to overiť si to priamo u vášho dodávateľa predtým, ako sa na neho spoľahnete pri dlhodobej podpore starších dielov.
Q6: Ako môžeme overiť výrobnú kapacitu dodávateľa predtým, ako sa zaviažeme k väčšej objednávke?
Odpoveď 6: Požiadajte o údaje o ročnej produkcii rozdelené podľa kategórie produktov, vyžiadajte si referencie od existujúcich OEM alebo distribútorských partnerov, ak je to možné, a pred zvýšením objemu objednávky zvážte návštevu závodu alebo audit tretej strany.


 +86-574-63256717 /63267914
info@gaite.cn
 gaite@gaite.cn
 208 Miaoshan Road, Shiyan Village, Henghe Town, Cixi City, Ningbo City, Zhejiang Province, Čína